
点云模板与打标定位点配置
4. 点云模板与打标定位点配置
本章建立“定位特征—模板坐标—打标定位点”的固定关系。本案例使用实际点云配准,不沿用气缸通用工件案例中的视觉模型训练和自定义关键点流程。
4.1 选择有区分度的几何特征
- 优先在打标区域附近选择刚性、稳定且与目标位置关系一致的结构。
- 同时考虑特征对位置和方向的约束,不只关注点云是否平整。
- 检查该结构是否在铝锭其他位置重复出现,以及相邻铝锭是否可能产生相似点云。
- 在允许的来料角度和位置下复查可见性,避开经常被遮挡或强反光破坏的区域。
| 候选区域 | 主要风险 | 选择建议 |
|---|---|---|
| 缺少边界的大平面 | 平面内滑移或方向不确定 | 加入稳定边缘、台阶等可区分结构 |
| 多处重复的槽或凸起 | 定位到相似位置 | 使用能区别位置的结构组合,并收紧单目标 ROI |
| 易缺失的反光表面 | 点云波动导致姿态不稳定 | 先改善采集,再选择稳定可见区域 |
| 特征与打标位置关系会变化的部位 | 模板匹配正确但打标位置仍偏差 | 更换稳定基准,或按不同型号重新配置 |
4.2 采集并编辑模板
- 使相机到达已确定的拍照位置,确认铝锭和相机稳定。
- 打开 点云模板制作,选择 采集 3D 区域内的点云。
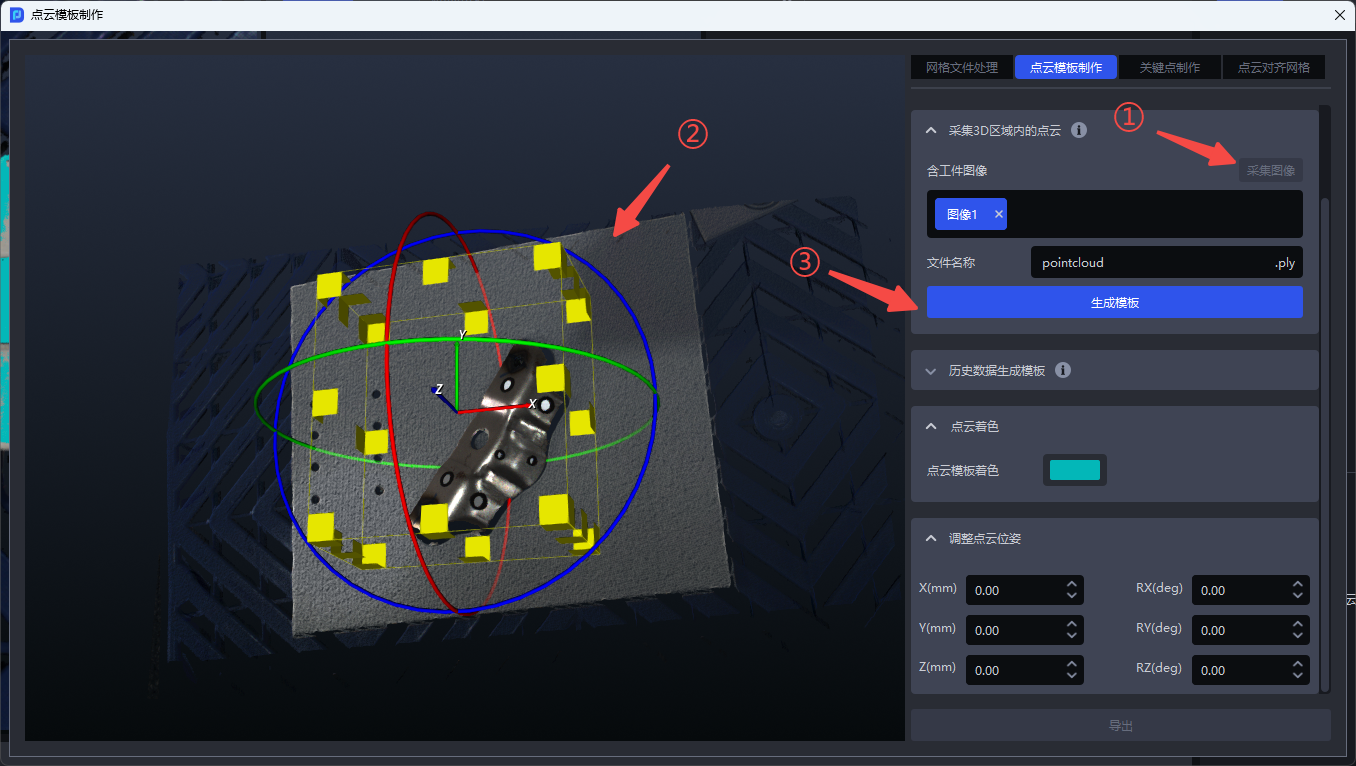
- 单击 采集图像,在 3D 窗口框选所需特征。
- 从多个视角检查框选范围,确保不混入背景、支架或相邻铝锭。
- 单击 生成模板,检查得到的点云。
- 使用点云编辑功能去除明确的噪点和无关点,保留用于判定方向的细节。
- 保留一份未降采样的原始模板,再根据匹配效果和耗时评估降采样。
不要把“只剩点数少、外形平滑的点云”作为模板质量标准。有效几何约束比单纯减少点数更重要。详细操作参见点云模板制作指南。
下图为原参考资料中的通用工件操作示例:①采集图像,②调整三维框保留所需特征,③生成模板。用于说明入口和框选方式,并非铝锭模板的实际范围。
4.3 检查模板坐标与方向
- 查看模板坐标轴与特征面的关系,记录后续定位点使用的基准。
- 按本案例采集方式,使模板 Z 正方向与相机视线方向基本一致,避免初始朝向差异过大。
- 检查调整过程中是否发生意外翻转或尺度变化。
- 导出最终模板,再配置定位点。
- 更换模板或重新调整模板坐标后,必须重新核对定位点及方向约束。
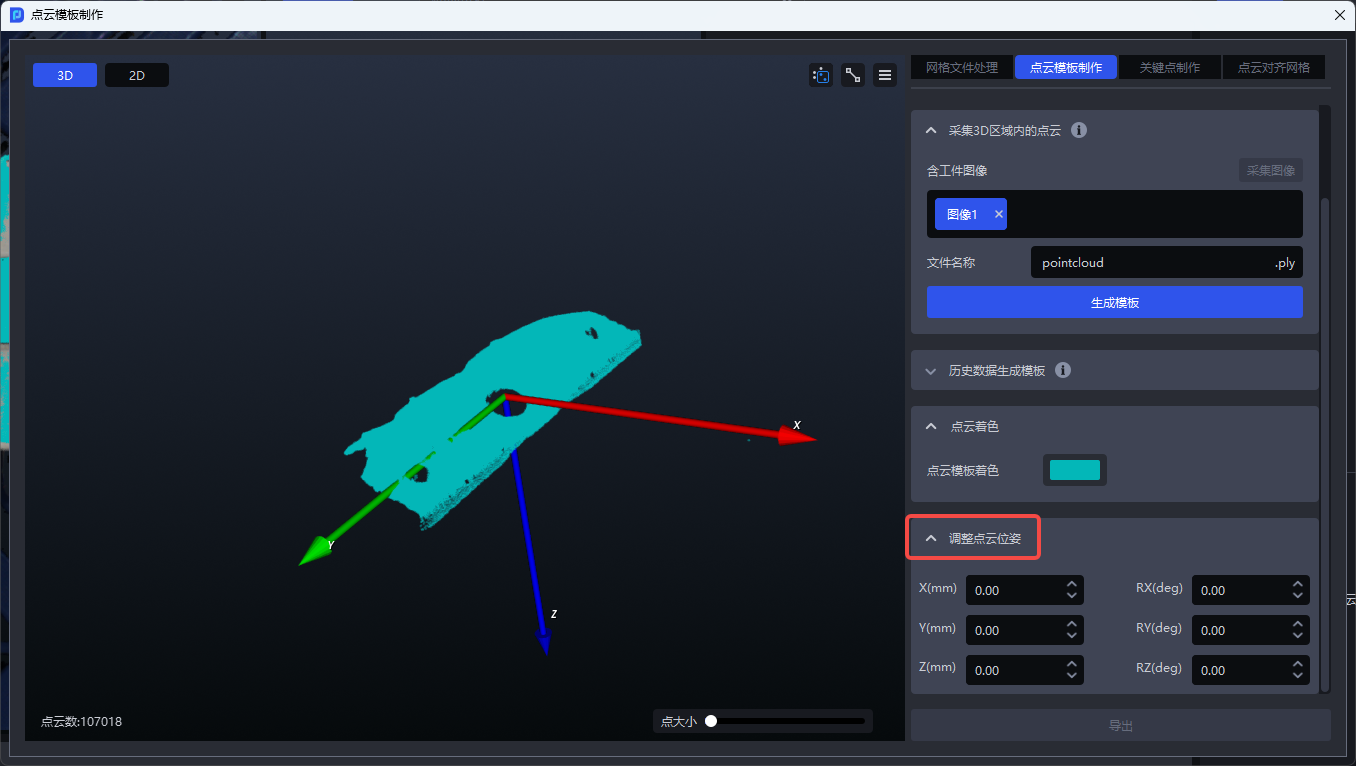
图中展示位姿调整入口及模板坐标轴。请按本案例实际特征核对轴向,不照抄示例数值;旋转视图只改变观察角度,不等于修改模板坐标。
区分三套轴向
模板 Z 轴、ROI Z 轴和工具 TCP Z 轴有不同用途,不要求数值或方向相同。模板用于匹配,ROI 用于限定区域与角度基准,工具轴由实际 TCP 和工艺定义。不能为“统一方向”而随意翻转其中一套坐标。
4.4 将模板配置到工件
- 在 工件 页面新增对应工件,使用“铝锭”等通用名称。
- 将最终模板导入 点云文件。
- 在可视化窗口确认所载入模板、尺寸和坐标方向正确。
- 核对当前工件是否与实际来料型号及打标区域一致。
- 保存工件,在作业信息中选择该配置。
本流程不要求为目标训练 2D 识别模型,也不要求导入用于通用关键点模型的 keypoint_128.ply 文件。软件字段说明参见工件配置指南。
4.5 设置打标定位点
4.5.1 定义位置与工具方向
在工件配置中使用 抓取点 字段设置本案例的打标定位姿态:
- 展开抓取点设置;若尚无定位点,先新增,再进入编辑。
- 在模板上确定与实际打标区域对应的基准位置。
- 根据所选坐标方式调整位置和方向,同时观察左侧可视化结果。
- 核对工具接近方向、TCP 定义及工艺工作距离,确认需要的偏移由何处施加。
- 保存编辑结果并返回作业信息,确认当前作业使用该工件。
相对坐标方式通常更适合沿当前定位点方向微调;复制数值前则必须确认两个配置使用相同的基准坐标。不要只复制数字而忽略参考系差异。
4.5.2 避免重复施加偏移
打标定位点、抓取点调整函数和设备执行程序都可能引入位姿偏移。应为每项偏移明确来源:
| 偏移来源 | 应记录的内容 |
|---|---|
| 工件定位点 | 相对于模板的固定位置和方向 |
| 视觉运行时调整 | 使用的参考系、调整顺序及用途 |
| 设备执行程序 | 工具工作距离、接近与撤离位置等工艺定义 |
同一工作距离或固定偏移只应按约定配置一次。不能在视觉结果错误时,通过设备端补偿暂时掩盖模板或标定问题。
需要运行时调整时参见抓取点调整函数配置指南。
4.6 检查模板与定位点关系
- 定位特征在允许来料范围内稳定可见,且不会与邻近重复结构混淆。
- 模板不含无关点云,尺寸和轴向正确。
- 定位点与模板的相对关系符合实际打标位置。
- 工具方向和偏移定义清楚,没有重复补偿。
- 模板、定位点和当前工件配置已保存,并准备使用固定样本验证。